Introducere
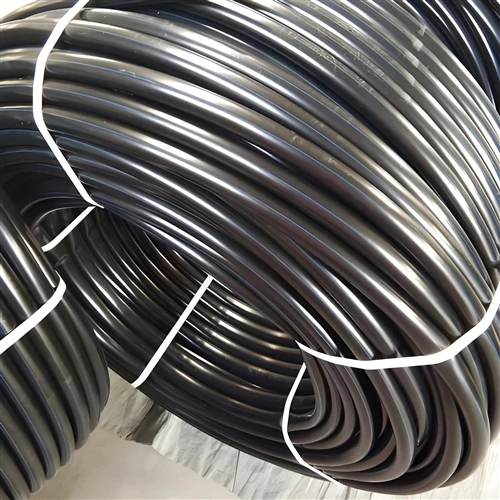
Dacă vizitați un loc de instalare a unei conducte HDPE, este posibil să observați lucrătorii care răzuiesc exteriorul unei conducte înainte de a o conecta la un fiting de electrofuziune. Conducta poate fi nouă, curată și perfect netedă, dar instalatorul îndepărtează totuși un strat subțire de pe suprafața sa.
De ce este necesar acest lucru? O suprafață netedă nu ar oferi un contact mai bun?
Răspunsul constă în modul în care funcționează electrofuziunea. Un aspect neted nu înseamnă neapărat că suprafața exterioară este în starea potrivită pentru sudare. Înainte de instalarea fitingului, zona de fuziune desemnată trebuie pregătită corespunzător.
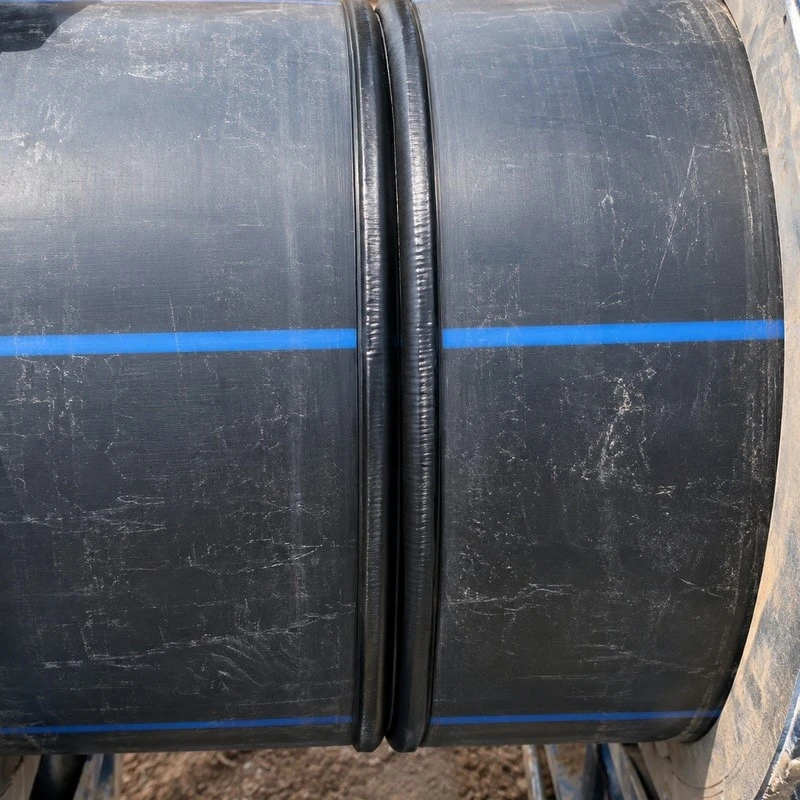
Starea suprafeței contează mai mult decât aspectul
Țevile HDPE sunt produse cu o suprafață exterioară relativ netedă. Cu toate acestea, după fabricație, conducta este expusă aerului și condițiilor de mediu în timpul depozitării, transportului și instalării.
Suprafața exterioară poate suferi oxidare. Praful, uleiul, umezeala și alți contaminanți se pot acumula și în timpul manipulării. Aceste substanțe pot fi dificil de identificat doar privind țeava.
În timpul electrofuziunii, un curent electric trece prin bobina de încălzire din interiorul fitingului. Căldura topește suprafața interioară a fitingului și suprafața exterioară corespunzătoare a țevii. Materialul topit se extinde și fuzionează în condițiile create de designul fitingului. După perioada de răcire prescrisă, se formează o îmbinare permanentă.
Calitatea acestui proces depinde parțial de starea suprafețelor de contact. Un strat oxidat sau o contaminare între țeavă și fiting poate interfera cu fuziunea corespunzătoare. Acesta este motivul pentru care este necesară pregătirea suprafeței chiar și atunci când conducta pare curată.
De ce este îndepărtat stratul oxidat?
Suprafața HDPE se poate modifica după expunerea la oxigen, radiații ultraviolete și condiții de mediu. Oxidarea afectează stratul de material exterior, care poate să nu se comporte în același mod ca o suprafață HDPE proaspăt expusă în timpul fuziunii.
Razuirea îndepărtează stratul de suprafață specificat și expune materialul proaspăt de sub acesta. Acest lucru ajută la crearea unei interfețe mai potrivite între țeavă și fitingul de electrofuziune.
Există un alt motiv practic: este posibil ca o țeavă să fi fost manipulată de mai multe ori înainte de a ajunge la locul de instalare. Chiar dacă nu are murdărie evidentă, zona sa de fuziune poate să fi captat substanțe din suporturile de depozitare, mănuși sau alte echipamente.
Răzuirea și curățarea ulterioară ajută la pregătirea mai consistentă a suprafeței. Cu toate acestea, răzuirea singură nu îndepărtează orice tip de contaminare. Unsoarea și alte reziduuri trebuie încă tratate prin procedura de curățare specificată de producătorul fitingurilor.
Ce se întâmplă în timpul operației de răzuire?
Instalatorul identifică mai întâi secțiunea de țeavă care va intra în fitingul de electrofuziune. Această zonă este marcată astfel încât să poată fi pregătită întreaga zonă de fuziune necesară.
Se folosește apoi un racletor adecvat pentru țevi pentru a îndepărta un strat subțire și uniform de pe suprafața exterioară. Răzuitoarele rotative sunt utilizate în mod obișnuit deoarece pot menține un model de răzuire mai consistent în jurul circumferinței țevii. Răzuitoarele manuale pot fi, de asemenea, potrivite atunci când procedura de instalare permite acest lucru.
Scopul este de a îndepărta stratul de suprafață original, nu de a tăia caneluri în țeavă. Dacă unealta este ținută într-un unghi greșit sau utilizată neuniform, unele secțiuni pot rămâne netratate, în timp ce altele pierd prea mult material.
Lungimea de răzuire și adâncimea de îndepărtare necesare trebuie să respecte instrucțiunile producătorului fitingurilor. Acestea pot varia în funcție de designul fitingului, dimensiunile țevii și procedura de instalare aprobată. Nu există o adâncime universală care ar trebui aplicată fiecărei conexiuni de electrofuziune.

Razuirea este doar o parte a pregatirii suprafetei
O zonă de fuziune pregătită corespunzător necesită mai mult decât răzuire. Următoarele etape sunt de obicei implicate:
|
Etapă |
Cerință de instalare |
De ce contează |
|
Tăierea țevilor |
Tăiați pătratul capătului țevii |
Ajută la asigurarea inserării și alinierii corecte |
|
Marcare |
Marcați adâncimea de introducere a fitingului |
Previne introducerea incorectă |
|
Răzuire |
Îndepărtați stratul de suprafață exterioară specificat |
Expune o suprafață de fuziune adecvată |
|
Curatenie |
Utilizați metoda de curățare aprobată |
Îndepărtează praful și contaminarea rămasă |
|
Aliniere |
Poziționați țeava și racordul corect |
Ajută la menținerea unei conexiuni uniforme |
|
Prindere |
Preveniți mișcarea în timpul fuziunii |
Evită perturbarea în timpul formării articulației |
|
Răcire |
Respectați timpul de răcire specificat |
Permite articulației să se solidifice fără mișcare prematură |
Un punct merită o atenție deosebită: după răzuire și curățare, zona pregătită nu trebuie atinsă inutil. Amprentele, mănușile murdare, grăsimea sau praful pot contamina din nou suprafața. Conducta trebuie, de asemenea, protejată de ploaie și alte contaminări ale mediului în timpul pregătirii.
Ce se întâmplă dacă țeava este răzuită incorect?
Există mai multe moduri în care o țeavă altfel potrivită poate fi prost pregătită.
Prea puțină răzuire
Dacă întreaga zonă de fuziune necesară nu a fost răzuită, pot rămâne părți din suprafața originală. Acest lucru poate crea o interfață inconsistentă și poate afecta calitatea îmbinării.
Razuire neuniformă
O țeavă poate părea răzuită la prima vedere, dar o inspecție mai atentă poate dezvălui benzi netratate sau zone neuniforme din jurul circumferinței. Este important un model de pregătire consistent.
Prea multă răzuire
Îndepărtarea excesului de material nu îmbunătățește fuziunea. Poate reduce grosimea locală a peretelui și poate afecta potrivirea dimensională dintre țeavă și fiting. Lucrătorii ar trebui să respecte cerințele de îndepărtare specificate în loc să încerce să facă suprafața vizibil aspră.
Contaminare după răzuire
O suprafață pregătită se poate contamina din nou dacă este atinsă, plasată pe o suprafață murdară sau expusă la grăsime și praf. Acesta este motivul pentru care procedurile de curățare și manipulare contează la fel de mult ca și răzuirea în sine.
Fiecare racord de conducte HDPE are nevoie de acest tratament?
Nu. Metoda de pregătire depinde de tehnologia de îmbinare.
|
Metoda de îmbinare |
Pregătirea principală |
|
Electrofuziune |
Răzuiți și curățați zona de topire exterioară specificată |
|
Fuziune la cap |
Îndreptați capetele conductei, aliniați-le și urmați procedura de încălzire și îmbinare |
|
Conexiune mecanică |
Pregătiți țeava conform designului de racordare și etanșare |
Pentru topirea cap la cap, capetele țevii sunt pregătite cu un instrument de acoperire pentru a produce suprafețe curate și uniforme. Acest lucru este diferit de îndepărtarea stratului de suprafață exterioară pentru un fiting de electrofuziune.
Aplicarea unei metode greșite de preparare poate pierde timp sau poate crea daune inutile. Instalatorii trebuie să consulte întotdeauna instrucțiunile pentru sistemul de montaj și îmbinare propriu-zis.
FAQ
De ce o nouă țeavă HDPE mai are nevoie de răzuire?
Pentru că a fi nou nu garantează că suprafața exterioară este pregătită pentru electrofuziune. Pregătirea necesară este determinată de procedura de montare, nu doar de vechimea sau aspectul țevii.
Pot muncitorii să răzuie țeava cu un cuțit?
Se preferă o racletă dedicată adecvată. Un cuțit poate îndepărta materialul în mod neuniform sau poate crea caneluri, în special atunci când operatorul nu poate controla adâncimea de tăiere. Trebuie folosit instrumentul aprobat.
Ar trebui muncitorii să răzuie până când suprafața pare aspră?
Nu. Rugozitatea vizuală nu este ținta. Scopul este de a îndepărta uniform stratul de suprafață specificat. Răzuirea excesivă poate reduce grosimea peretelui fără a îmbunătăți îmbinarea.
Țeava poate fi lăsată după răzuire și conectată mult mai târziu?
Suprafața pregătită trebuie protejată de contaminare și manipulată conform instrucțiunilor producătorului fitingurilor. Dacă se murdărește sau este lăsat expus după perioada de pregătire permisă, poate fi necesar să fie pregătit din nou.
Mai este necesară curățarea după răzuire?
Da. Răzuirea îndepărtează stratul de suprafață, în timp ce curățarea îndepărtează praful și alte reziduuri. Acestea servesc unor scopuri diferite și ar trebui să fie ambele completate după cum este necesar.
Gânduri finale
Urmele de răzuire văzute pe o țeavă HDPE înainte de electrofuziune nu sunt semne de instalare neglijentă. Când sunt efectuate corect, ele sunt dovada unei etape deliberate de pregătire a suprafeței.
Cheia este să îndepărtați stratul exterior necesar fără a tăia prea adânc, apoi să păstrați zona pregătită curată până la instalarea fitingului. O bună conectare prin electrofuziune depinde nu numai de țeavă și fiting, ci și de micii pași de pregătire care au loc înainte de începerea sudării.
Despre Luoyang Zhengju New Materials Technology Co., Ltd.
Luoyang Zhengju New Materials Technology Co., Ltd. este un producător din China de țevi și fitinguri HDPE, țevi UHMWPE, țevi MPP, țevi PE-RT și alte produse de conducte pentru proiecte industriale, miniere, de infrastructură și de alimentare cu apă.
Site:https://www.cnzjpipe.com/
E-mail:baibaili456@gmail.com
WhatsApp: +86 19937270645